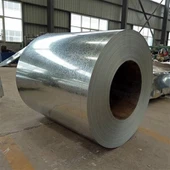
Auksti velmēta tērauda spoleattiecas uz tērauda sloksni, kas tiek tieši velmēta noteiktā biezumā ar velmētavu istabas temperatūrā un pēc tam velmēta veselā rullī ar uztīšanas mašīnu. Salīdzinot ar karsti velmētajām spolēm, auksti velmētajām spolēm ir spīdīga virsma un augsts gludums, taču tās rada lielāku iekšējo spriegumu un bieži tiek atkvēlinātas pēc aukstās velmēšanas. Sastāvs aauksti velmēta tērauda ruļļu rūpnīcanosaka saražotā produkcija, un produkta īpašības nosaka ražošanas procesu. Piemēram, cinkota tērauda lokšņu ražošanā process ietver kodināšanu, auksto velmēšanu, atlaidināšanu, cinkošanu, izlīdzināšanu, šķērsgriešanu un produktu iepakošanu. Auksti velmētas tērauda spoles ražošanas process ir šāds:
① Izejvielu transportēšanaKarsti velmēta spoleietver vairākus simtus metru attālumu no darbnīcas līdz aukstās velmēšanas ceham, kas arī ir nozīmīgs process. Ir dažādi transportēšanas paņēmieni, piemēram, automašīnas, vilcieni, rullīšu konveijeri, gājēju sijas, ķēdes konveijeri uc Ja kā transportēšanas instruments tiek izmantots nestandarta aprīkojums.
② Skābes mazgāšanas mērķis ir noņemt oksīdu un eļļas traipus no karsti velmēta tērauda sloksnes virsmas.
③ Velmēšana ir galvenais process aukstās velmēšanas tehnoloģijā, kas galvenokārt darbojas, lai velmētu sloksnes tēraudu, sasniegtu iestatīto biezumu, uzlabotu sloksnes tērauda mehāniskās īpašības un uzlabotu sloksnes tērauda virsmas kvalitāti un izskatu.
④ atkvēlināšanas apstrāde,auksti velmēta tērauda spolevelmēšanas procesā tiek pakļauts smagai aukstuma sacietēšanai spēcīgas aukstās deformācijas dēļ, kas padara to nepiemērotu turpmākai apstrādei un ir nepieciešama termiskā apstrāde, lai novērstu iekšējo spriegumu.
⑤ Izlīdzināšanas darbi tiek iedalīti viena statīva izlīdzināšanā un dubultā statīva izlīdzināšanā. Viena statīva izlīdzināšanas funkcija ir tikai uzlabot sloksnes tērauda virsmas kvalitāti un dažas mehāniskās īpašības, savukārt dubultā statīva izlīdzināšana ir tāda, ka viena velmētava pabeidz viena statīva izlīdzināšanas funkciju, bet otra velmētava pabeidz velmēšanas funkciju, kas nepieciešams neliels sloksnes tērauda biezuma atšķaidīšana (piemēram, alvots sloksnes tērauds).
⑥ Auksti velmēta tērauda spoles virsmas pārklājumam uz tērauda sloksnes virsmas var būt dažādi aizsargslāņi atbilstoši dažādiem mērķiem. Visbiežāk izmantotie ir cinkošana, alvošana, hromēšana un krāsošana. Cinkošana, alvošana un hromēšana var tikt veikta ar karstumu, kas nozīmē, ka tērauda sloksnes virsmas vienmērīgai pārklāšanai tiek izmantots izkusis alvas, cinka un hroma šķidrums. Tomēr galvanizāciju var izmantot arī, lai tērauda sloksnes virsmai piestiprinātu plānu metāla kārtu, un krāsošanas pārklājums lielākoties tiek veikts, izmantojot rullīšu tipu, kur rullīša virsma, kas iemērkta krāsā, tiek pārklāta uz tērauda sloksnes virsmas.
⑦ Pārtīšanas pārbaude ir metode, kā sadalīt lielu gatavu ruļļu vairākos komerciālos ruļļos un vienlaikus veikt produkta kvalitātes pārbaudes.
⑧ Sagriež pēc garuma, auksti velmēta tērauda spole tiek sagriezta bloka formas plāksnēs atbilstoši vajadzīgajam garumam.
⑨ Sloksnes tērauda gareniskā griešana, auksti velmēta tērauda spole sagriež sloksnes tēraudu vairākās šaurās sloksnes ruļļos atbilstoši vajadzīgajam platumam.
⑩ Gatavās produkcijas iepakojums, neatkarīgi no tā, vai tā ir daļās sagriezta dēļu kaudze vai šaurs sloksnes rullis, ir jāiepako pirms laišanas tirgū.
Iepriekš minētie ražošanas procesi pamatā ietver ražošanas procesu parastās auksti velmēta tērauda ruļļu rūpnīcās, taču tas nenozīmē, ka šim saturam jābūt visās rūpnīcās, bet gan procesa saturs tiek noteikts atbilstoši produkta prasībām.